 ×
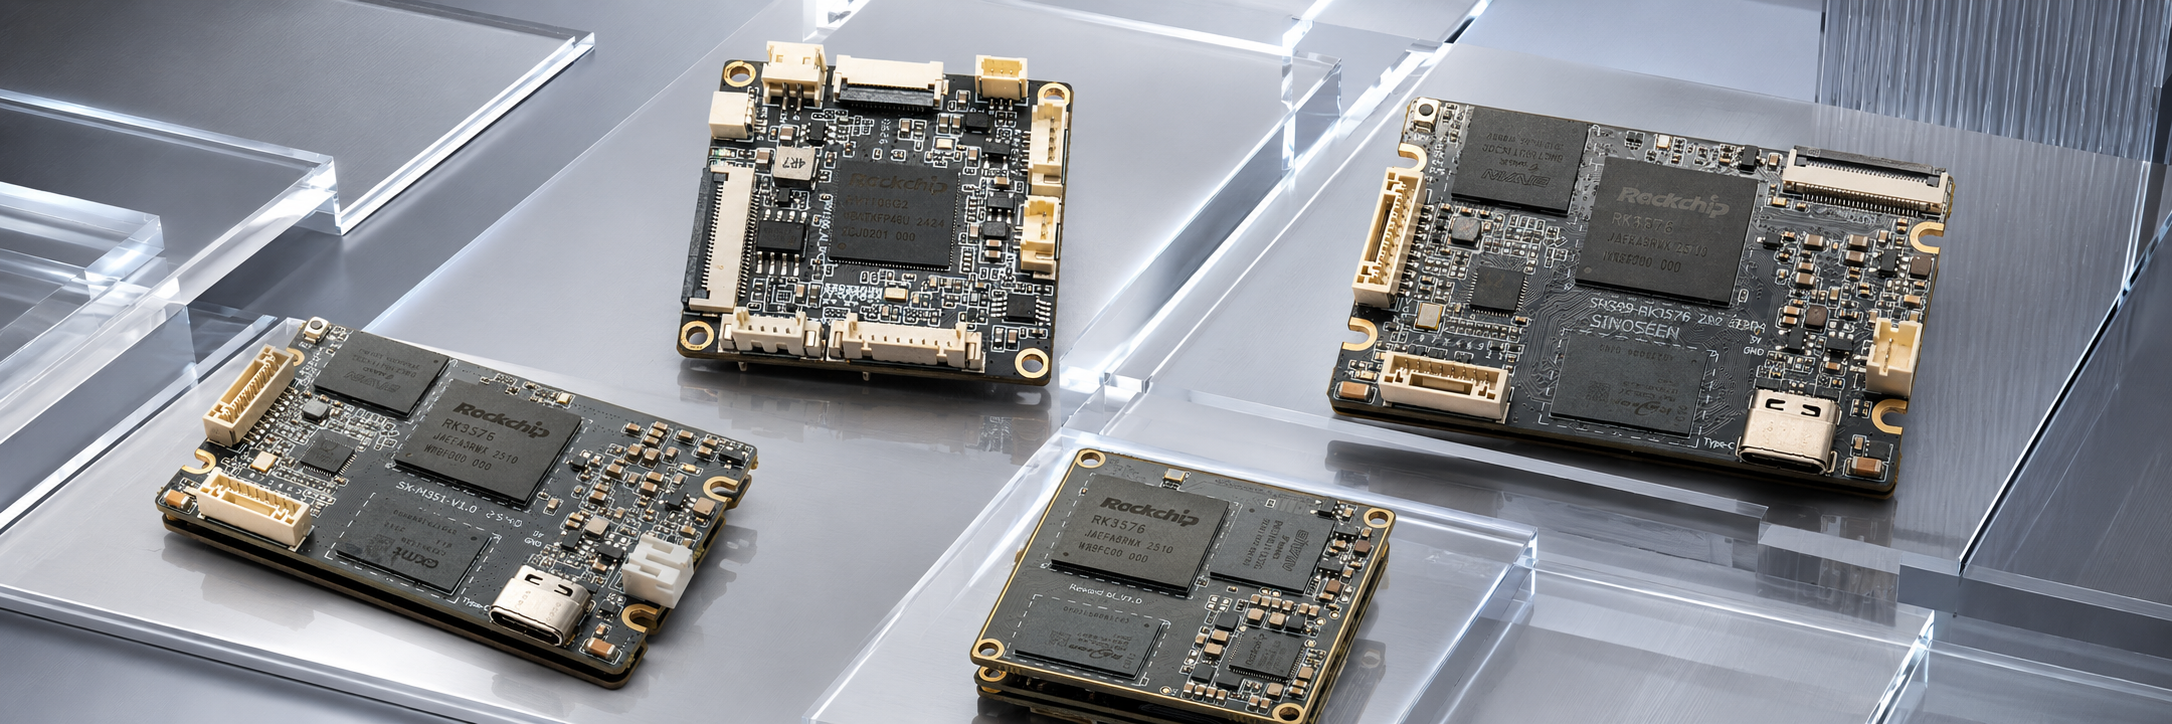
Essai et validation sont essentiels lors du déploiement de systèmes PCBA industriels dans des environnements exigeants. Les conditions sévères — températures extrêmes, vibrations, humidité et interférences électromagnétiques — constituent des défis majeurs pour les performances et la longévité des cartes de circuits imprimés. Maîtriser les méthodes d’essai appropriées garantit que vos solutions PCBA industrielles répondent aux normes de fiabilité et fonctionnent de manière constante tout au long de leur durée de vie opérationnelle, réduisant ainsi les pannes coûteuses sur site et les temps d’arrêt liés à la maintenance.
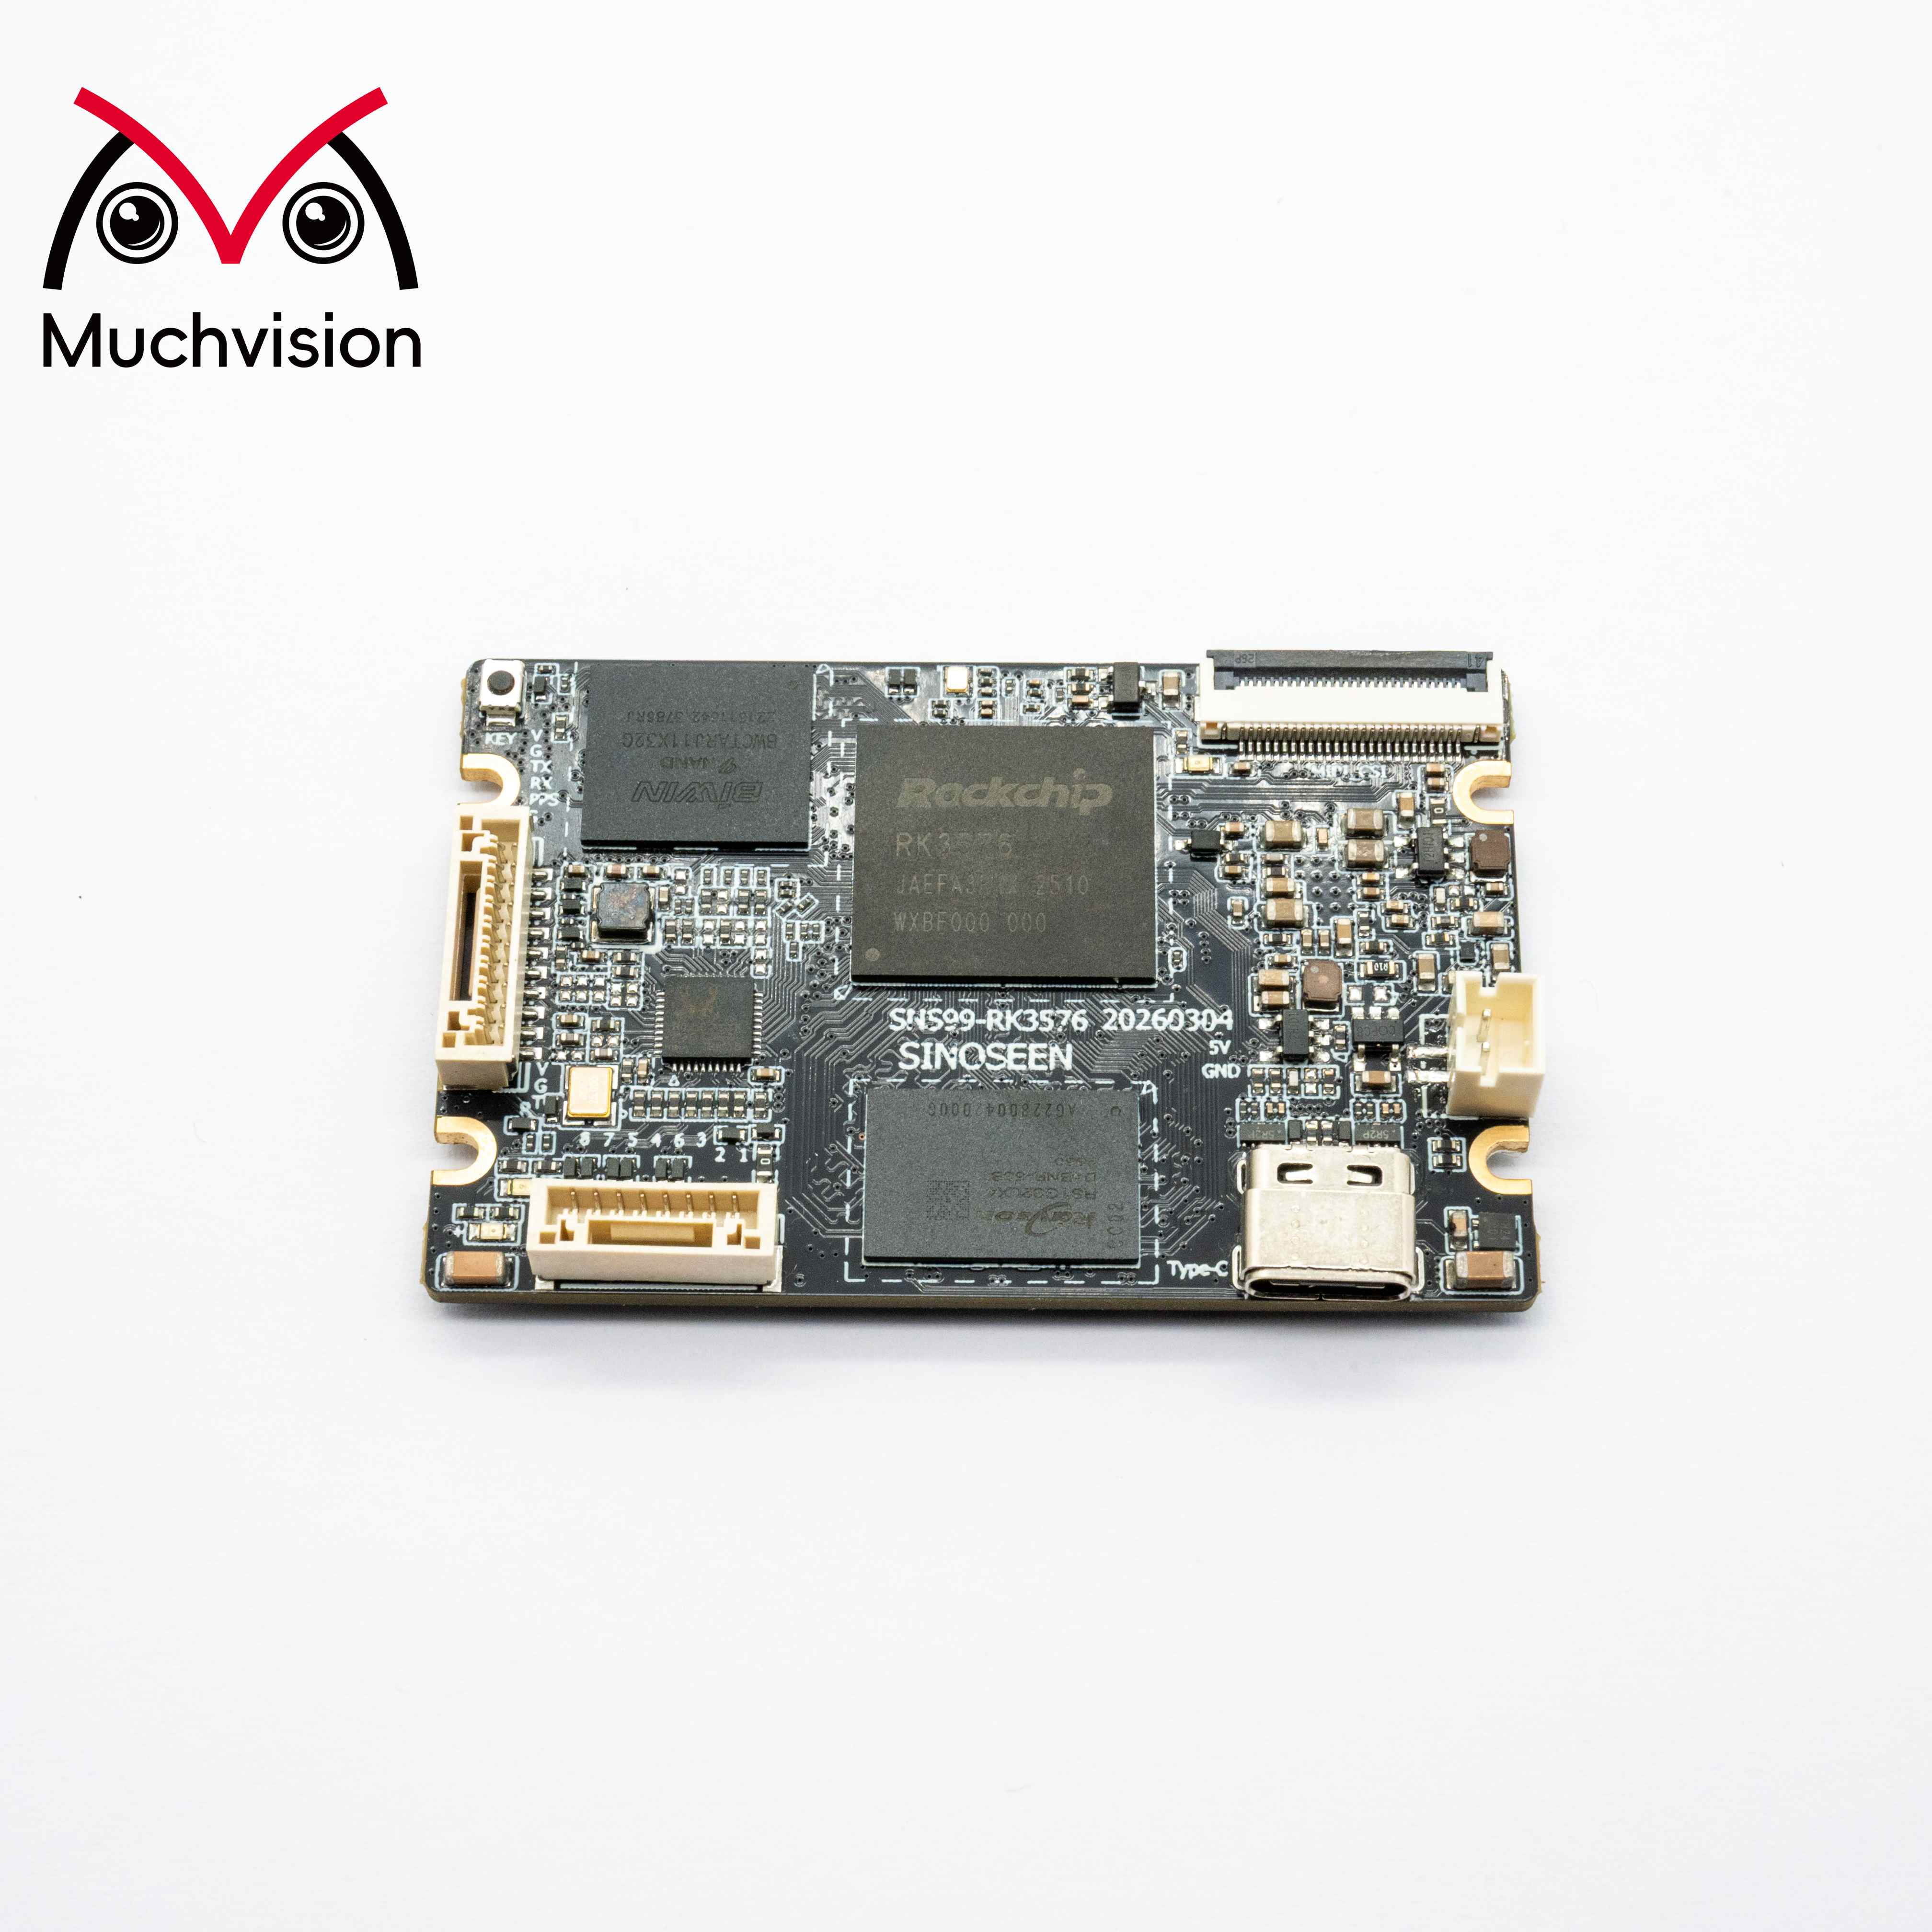
Pour les fabricants d’équipement d’origine (OEM) et les intégrateurs de systèmes, des protocoles d’essai rigoureux permettent de distinguer les conceptions fiables de celles qui sont sujettes à une défaillance prématurée. Ce guide présente les principales méthodes d’essai utilisées dans les processus de fabrication et de vérification de la qualité afin de confirmer que les cartes PCBA industrielles peuvent résister aux conditions de contrainte réelles. En mettant en œuvre des essais complets dès les premières étapes du cycle de développement et de production, vous réduisez les risques, protégez votre réputation et livrez des produits dont les clients dépendent dans des applications critiques.
Les variations de température comptent parmi les forces les plus destructrices affectant la fiabilité des cartes électroniques industrielles (PCBA). Les composants se dilatent et se contractent à des rythmes différents pendant les cycles de chauffage et de refroidissement, ce qui génère des contraintes internes au niveau des joints de soudure et des broches des composants. Les essais thermiques simulent ces cycles de dilatation-contraction afin de révéler les points faibles avant que les produits n’atteignent le terrain. Les normes de qualité en fabrication exigent des essais de cyclage thermique exposant les cartes à des extrêmes de température bien supérieurs aux conditions d’exploitation typiques, garantissant ainsi une marge de sécurité et de durabilité.
Les applications industrielles fonctionnant dans des fonderies, des installations extérieures ou des véhicules sont soumises à des variations thermiques extrêmes. Une carte de circuits imprimés industrielle (PCBA) conçue pour de tels environnements doit résister à des centaines de cycles thermiques sans se dégrader. Les protocoles d’essai couvrent généralement une plage allant de −40 °C à +85 °C, voire plus, selon la sévérité de l’application. En validant les performances thermiques durant les phases de conception et de fabrication, les équipes des fabricants d’équipement d’origine (OEM) peuvent définir en toute confiance les plages de fonctionnement et les exigences en matière de gestion thermique afin de préserver les performances du système.
Le cyclage thermique accéléré compresse des mois d’exposition sur le terrain en quelques jours de tests en laboratoire. Les protocoles standard utilisent des transitions rapides de température afin de solliciter les joints de soudure, les plombes des composants et les matériaux du substrat. Chaque cycle déplace la carte entre des extrêmes de température à un rythme contrôlé, généralement en environ 15 à 30 minutes par cycle. Après un nombre prédéterminé de cycles—souvent compris entre 500 et 1000—la carte subit des essais électriques afin de détecter des interruptions, des courts-circuits ou des dérives paramétriques indiquant l’apparition d’une défaillance.
Cette approche accélérée aligne la garantie qualité en fabrication sur les délais de livraison des produits, tout en maintenant des normes de fiabilité rigoureuses. Les fabricants d’équipement d’origine (OEM) s’appuient sur les données de cyclage thermique pour établir les conditions de garantie et prédire la durée moyenne entre pannes. L’approche « niveau guide » consiste à définir les paramètres des essais en fonction des conditions réelles les plus sévères attendues, puis à exécuter le protocole de manière systématique sur l’ensemble des lots de production afin d’assurer la cohérence et de détecter précocement les problèmes liés à la conception ou au procédé.
Les vibrations constituent une réalité constante dans les applications industrielles de cartes PCBA — des sols d’usines aux installations embarquées dans les véhicules et les systèmes aéronautiques. Les contraintes mécaniques provoquent un frottement aux broches des connecteurs, un desserrage des plombages des composants, puis, à terme, une fatigue et des fissures des joints de soudure. Les cartes PCBA industrielles doivent résister aux vibrations aléatoires, aux vibrations sinusoïdales à des fréquences spécifiques, ainsi qu’aux chocs, sans subir de défaillance mécanique. Les protocoles de tests de qualité soumettent ces cartes à des profils de vibration normalisés qui reproduisent les niveaux d’accélération et les plages de fréquence rencontrés dans les applications cibles.
Les essais industriels typiques de vibration utilisent des vibreurs qui génèrent des profils d’accélération mesurés en G, généralement compris entre 5 G et 20 G selon la sévérité de l’application. Les essais de garantie qualité en fabrication valident que le positionnement des composants, la géométrie des soudures et les fixations mécaniques résistent tous à cette contrainte. Les ingénieurs des équipementiers (OEM) définissent les spécifications des essais de vibration lors de la phase de conception, en fonction de l’environnement opérationnel attendu, puis vérifient la conformité lors des prélèvements en production et des essais de qualification.
Les chocs mécaniques — événements d’accélération soudaine — constituent une menace distincte de la vibration continue. Les systèmes industriels peuvent subir des chocs liés au transport, des chutes accidentelles ou des arrêts brutaux d’équipements, entraînant des charges de choc instantanées. Les méthodes d’essai comprennent les essais de chute depuis des hauteurs spécifiées, les essais de choc mécanique à l’aide de machines à impulsions et les essais de chute au niveau des composants afin de vérifier la robustesse des joints de soudure. Ces évaluations, intégrées à des protocoles qualité complets, garantissent que les systèmes PCBA industriels résistent à l’installation, à la manutention et aux situations d’urgence sans dégradation fonctionnelle.
La documentation des résultats des essais de chocs et de vibrations fournit une preuve essentielle de la fiabilité, nécessaire à la qualification auprès des équipementiers d’origine (OEM) et à la confiance des clients. Les fabricants élaborent souvent un guide d’essais qui précise les profils de chocs, les hauteurs de chute et les critères d’acceptation exacts utilisés lors de la qualification en production. Cette approche normalisée garantit la reproductibilité d’un lot de fabrication à l’autre et constitue un enregistrement d’assurance qualité utile pour les réclamations sous garantie ainsi que pour le respect des exigences réglementaires.
L’humidité et les atmosphères corrosives accélèrent les modes de défaillance dans les applications industrielles de cartes de circuits imprimés (PCBA), notamment dans les environnements côtiers, marins ou liés au traitement chimique. L’essai en brouillard salin, également appelé essai en brouillard de sel, simule l’exposition à un air salin corrosif en plaçant les cartes dans une chambre contrôlée où une brume fine de solution saline circule en continu. Après une exposition prolongée — généralement de 500 à 2000 heures, selon le niveau de sévérité requis — la carte est inspectée afin de détecter toute corrosion, tout courant de fuite et toute dégradation électrique. Cet essai valide l’efficacité des revêtements protecteurs, le choix des matériaux des composants et la qualité du substrat des cartes de circuits imprimés comme éléments essentiels de la fabrication et de l’assurance qualité.
Les conditions d’humidité dégradent également les performances par absorption d’humidité dans les matériaux du substrat des cartes de circuits imprimés (PCB) et par dégradation du masque de soudure. Les cartes électroniques industrielles (PCBA) destinées à des environnements à forte humidité subissent des essais d’humidité à température élevée — couramment 85 °C et 85 % d’humidité relative — afin d’accélérer la pénétration de l’humidité et d’évaluer leur fiabilité à long terme. Les protocoles d’essais qualité combinent des cycles thermiques et une exposition à l’humidité pour reproduire les contraintes environnementales combinées fréquemment rencontrées dans des conditions réelles sévères.
Les environnements industriels contiennent souvent des produits chimiques agressifs, des huiles, des liquides de refroidissement et des agents de nettoyage susceptibles de dégrader les surfaces des cartes de circuits imprimés (PCB) et les joints de soudure. Les essais de résistance chimique consistent à exposer des échantillons de cartes à des solutions chimiques pertinentes, puis à évaluer, après exposition, la corrosion des pistes, la formation de chemins de fuite électrique et le bon fonctionnement des composants. Les équipes de fabrication des équipementiers d’origine (OEM) définissent les produits chimiques concernés en fonction de l’environnement d’utilisation finale, puis établissent des critères d’acceptation relatifs à la continuité électrique, à la résistance d’isolement et à l’inspection visuelle après exposition.
Un guide qualité pour les cartes électroniques assemblées (PCBA) industrielles documente généralement les méthodes d’essai applicables à des scénarios d’application spécifiques. Les unités de fabrication utilisent ces spécifications pour sélectionner, parmi les lots de production, les échantillons appropriés à tester, appliquer les protocoles d’essai et consigner les résultats dans le cadre de la traçabilité et de la documentation qualité. Cette approche systématique garantit que chaque carte répond aux normes de fiabilité établies avant expédition aux clients.
Après les essais de contrainte environnementale, la vérification électrique confirme que la carte conserve pleinement ses fonctions. Les tests en circuit (ICT) utilisent des sondes de test à ressort pour vérifier la présence, l’orientation et la continuité électrique à des milliers de points de nœud simultanément. Les tests fonctionnels exécutent des séquences de test programmées qui sollicitent tous les circuits et vérifient leur bon fonctionnement dans des conditions normales ainsi que dans des cas limites. Ces étapes d’assurance qualité permettent de détecter les défauts de fabrication, les pannes de composants et tout dommage survenu durant les essais de contrainte environnementale.
Les essais de résistance d’isolement haute tension (HVIR) mesurent le courant de fuite entre les pistes et les composants sous une tension d’essai, souvent de 500 V ou plus pour les applications industrielles. Ces essais vérifient que les revêtements protecteurs, l’espacement des pistes et la propreté des matériaux empêchent la formation de chemins de courant indésirables pouvant provoquer des courts-circuits ou des risques pour la sécurité. Les protocoles de qualité en fabrication intègrent les essais HVIR comme exigence standard avant et après les sollicitations environnementales, afin de confirmer que les améliorations de fiabilité n’ont pas été compromises durant la fabrication.
Les essais paramétriques mesurent les niveaux de tension, le courant consommé, les délais et l’intégrité des signaux sur la carte électronique industrielle (PCBA). En comparant les mesures paramétriques avant et après une contrainte environnementale, les ingénieurs qualité détectent une dégradation subtile qui ne provoque pas nécessairement une défaillance immédiate, mais indique une marge réduite ou un vieillissement accéléré. Les fabricants d’équipement d’origine (OEM) définissent des limites d’acceptation paramétrique à partir des fiches techniques des composants et des exigences système, puis utilisent ces limites lors des inspections en entrée, des essais post-fabrication et de la vérification post-contrainte environnementale.
Cette vérification électrique complète, combinée aux méthodes d’essais environnementaux et mécaniques décrites précédemment, fournit une vision exhaustive de la fiabilité des cartes électroniques industrielles (PCBA) dans des conditions sévères. Le guide de fabrication destiné aux équipes OEM doit documenter toutes les spécifications des essais électriques, les critères d’acceptation et les exigences de traçabilité afin d’assurer la cohérence tout au long de la production et de maintenir les normes d’assurance qualité.
Les essais de cyclage thermique exposent les cartes de circuits imprimés à des extrêmes de température répétés afin de simuler, dans un délai accéléré, des mois ou des années d’exposition sur le terrain. Ces essais sollicitent les joints de soudure, les plombages des composants et les matériaux des cartes PCB, mettant ainsi en évidence d’éventuelles faiblesses liées à la conception ou à la fabrication avant que la carte n’atteigne les clients. En validant les performances thermiques dans le cadre de l’assurance qualité en production, les équipes OEM confirment que la carte PCBA industrielle peut supporter les plages de température spécifiées pour son application sans défaillance prématurée.
Les vibrations et les chocs mécaniques constituent des menaces constantes dans les usines, les systèmes de transport et les équipements sur site. Les méthodes d’essai reproduisent les niveaux d’accélération et les profils de fréquence rencontrés dans les applications cibles, permettant de valider que la conception et la qualité de fabrication des PCBA industriels résistent à ces contraintes mécaniques. Les ingénieurs des fabricants d’équipements d’origine (OEM) définissent les spécifications des essais de vibration en fonction des conditions d’exploitation prévues et des environnements de production, afin d’assurer la fiabilité des systèmes montés sur machines, intégrés dans des véhicules ou destinés aux applications portables.
Les essais en brouillard salin simulent l’exposition à une atmosphère corrosive, telle qu’observée dans les zones côtières, maritimes et industrielles chimiquement agressives. Une exposition prolongée au brouillard salin met en évidence les faiblesses en matière de corrosion des revêtements protecteurs, de la disposition des pistes et des matériaux des composants. Les services d’assurance qualité en fabrication utilisent les résultats des essais en brouillard salin pour valider que les processus de production des cartes de circuits imprimés industriels (PCBA) et des fabricants d’équipement d’origine (OEM) répondent aux normes de fiabilité requises dans des conditions sévères et corrosives. Ces essais garantissent que les cartes conservent leurs performances électriques et résistent à la dégradation tout au long de leur durée de vie opérationnelle.
 Actualités chaudes
2026-09-21
2026-09-18
2026-09-14
2026-09-13
2026-09-09
2026-09-09

 EN